 气密性检测仪器锦智源
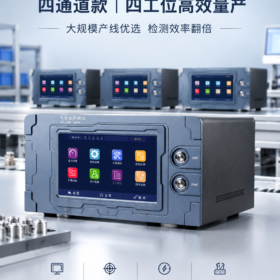
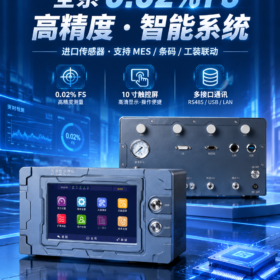
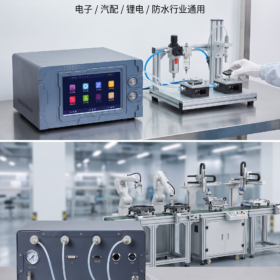
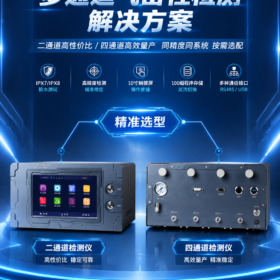
四通道差压式气密性检测仪:并行检测的产能逻辑与选型要点
焦点关键词:四通道差压式气密性检测仪 一句话答案:四通道差压式气密性检测仪把 2–16 套独立的差压检测回路集成在一台主机里,四个工件同时充气、同时稳压、同时判定,用一台设备的成本换来数倍的产能,同时保留差压法抓微漏的精度。
单通道差压机的精度很好,但产能有限 —— 一件一测,节拍压不下去。当产品是手机中框、耳机、连接器这类小件,单件测试时间又绕不开十几秒的物理下限时,”多通道” 就成了唯一可行的提速路径。
这并不是把几台机器塞进一个机箱那么简单。多通道带来的新问题 —— 通道间串扰、气源瞬时流量、标准件一致性、单通道故障隔离 —— 才是选型时真正该关注的地方。
一、”四通道” 到底多在哪里
理解多通道,先理解它没有变的部分和变了的部分。
没有变的:每个通道仍是一套完整的差压检测回路 —— 充气阀、稳压、差压传感器、排气阀、判定逻辑,一个不少。也就是说,它本质上是 “N 台差压机的并联”。
变了的:
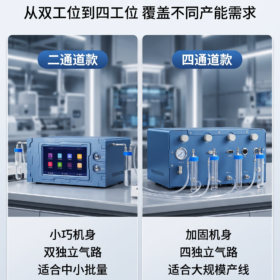
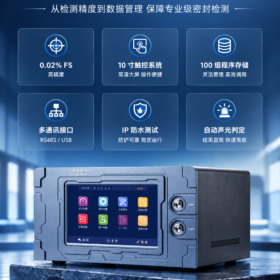
- 共用一套人机界面:一个屏幕管所有通道,配方统一下发;
- 共用气源与调压:进气集中处理,再分配到各通道;
- 共用控制系统:同步启动、统一计时、集中判定与记录;
- 共用机箱与电源:占地、接线、维护成本显著下降。
因此多通道的核心价值不是 “技术更先进”,而是在同样的物理时间内,把产能乘以通道数,同时把设备数量、占地面积和操作复杂度压下来。
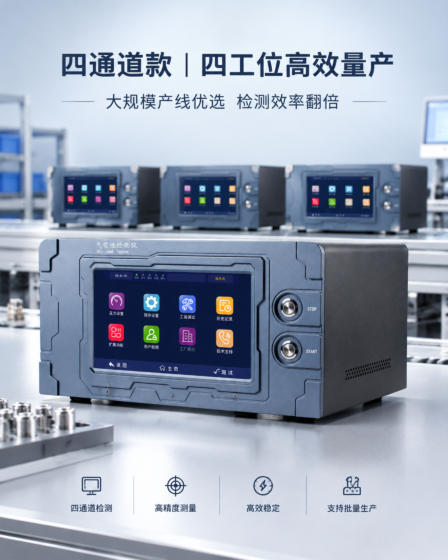
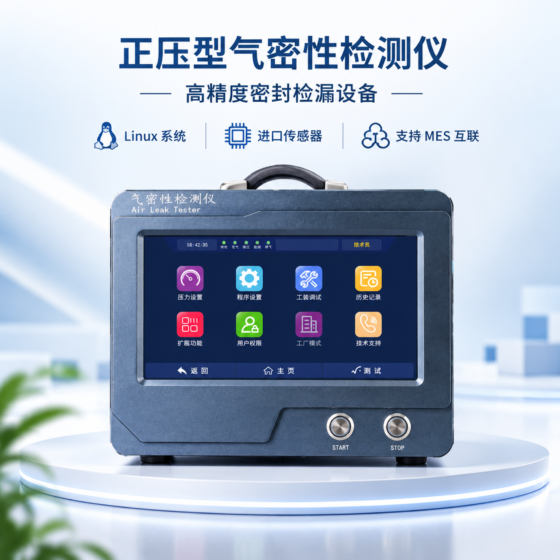
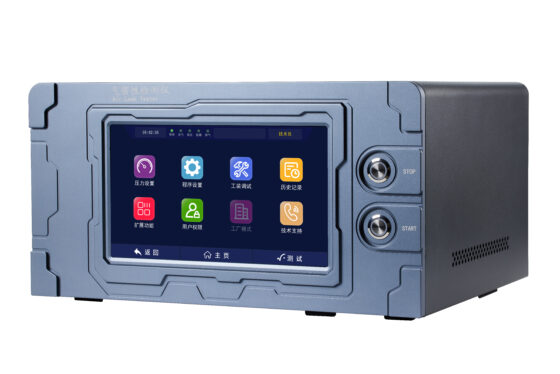
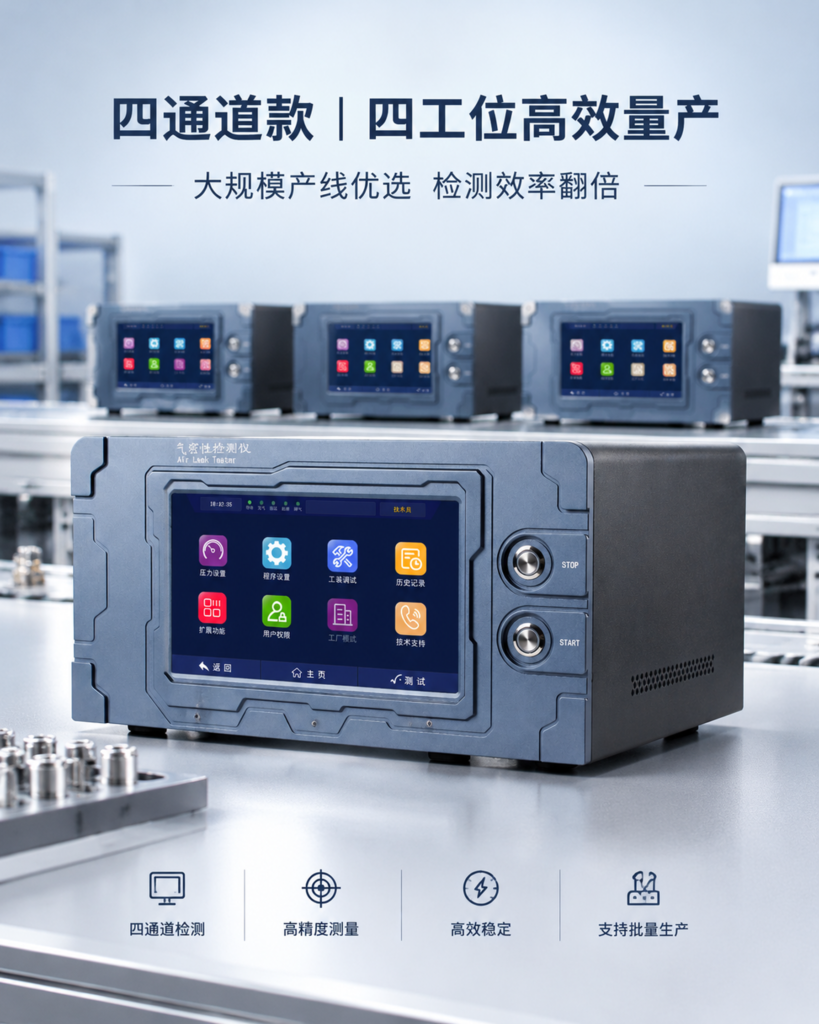
四通道差压式气密性检测仪
二、算一笔账:四通道到底省在哪
假设某产品单件完整测试需要 40 秒(充气 10s + 稳压 15s + 测试 12s + 排气 3s),一个班 8 小时:
表格
| 配置 | 单件有效节拍 | 理论班产 | 设备台数 | 操作工位 |
|---|---|---|---|---|
| 单通道 ×1 | 40 s | 约 720 件 | 1 台 | 1 人 |
| 4 通道 ×1 | 约 12 s(含上下料) | 约 2400 件 | 1 台 | 1 人 |
| 8 通道 ×1 | 约 8 s | 约 3600 件 | 1 台 | 1–2 人 |
差距不是线性的,而是台阶式的。原因很直接:充气、稳压、测试这三段时间是 “并行掉的”,只有上下料是 “串行的”。
换句话说,通道数越多,被并行掉的时间越多,边际收益越高 —— 直到上下料成为瓶颈。
所以选通道数的方法很简单:先用单件测试时间除以目标节拍,得出所需通道数,再核对上下料工时是否成为新瓶颈。
三、四通道特有的四个技术指标
普通差压机的参数(量程、分辨率、精度)依然要看,但多通道还要额外关注这四项:
1. 通道间一致性(最关键)。 同一件产品在不同通道测,读数应当接近。若 A 通道 0.8 Pa、B 通道 2.1 Pa,说明气路或传感器存在偏差,会导致 “在 1 号工位合格、在 4 号工位不合格” 的荒谬局面。
验证方法:拿一件稳定良品,在每个通道各测 10 次,比较各通道的均值与标准差。均值差异应小于判定阈值的 20%,标准差应满足重复性要求。
2. 通道间串扰(Cross-talk)。 多个通道同时充放气时,气源压力会瞬时波动,可能让相邻通道读数受到干扰。好的机型会做充气时序错开或独立稳压腔设计,把串扰压到可忽略。
3. 标准件配置方式。 有两种方案:
- 每通道独立标准件:一致性最好,但标准件数量多、管理成本高;
- 共享参考腔:共用一个大容积参考腔,成本低,但要求各通道容积匹配严格。
小件高精度场景建议独立标准件;同一产品大批量、容积一致时可考虑共享参考腔。
4. 单通道隔离能力。 某一通道治具漏了、传感器坏了,能不能单独屏蔽该通道而让其余通道继续生产?这一项在量产线上极其重要 —— 不具备隔离能力的机器,一个通道故障就要全线停机。
四、多技术能力:四通道机型的进阶配置
工业级多通道差压机的价值,往往体现在这些 “看不见” 的能力上:
通道级配方。 每个通道可独立设定压力、时间、阈值,甚至可让不同通道测不同型号的产品(混合生产)。
通道级判定与记录。 结果按通道分开统计,便于定位 “哪个工位良率偏低”。
通道屏蔽 / 热插拔。 单通道检修不影响其余通道运行。
正负压混合。 部分通道走正压(充气查外漏),部分走负压(抽真空查内漏),一机覆盖两类需求。
级联扩展。 产能提升时通过增加通道模块扩展,而不必再买整机。
分级判定。 每通道可设 “合格 / 微漏预警 / 不合格” 三级阈值。
自诊断。 标准件失效、治具泄漏、气源不足时按通道报警,而非笼统报 “设备异常”。
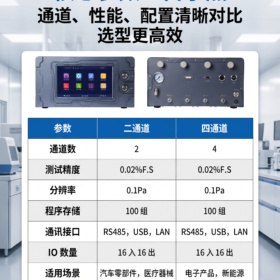
数据接口。 RS232/485、RJ45 与多路 I/O,按通道输出结果给分选机构与 MES。
五、治具:四通道真正的工程量所在
多通道主机是标准品,多工位治具才是定制件,而且难度呈几何级上升。
要点一,每个工位独立密封。 一个工位封不严,只影响该通道,但如果设计成 “整体压合”,一处漏就会拖累全部。独立腔体、独立压紧是多工位治具的基本原则。
要点二,多工位同轴度与平面度。 一次压合多个工位,要求各工位高度一致,否则会出现 “有的压实、有的没压到”。加工时需控制累积公差,必要时为每个工位配置弹性补偿(弹簧压头)。
要点三,随形腔容积一致。 各工位腔体容积应尽量相同,否则同一阈值在不同工位的灵敏度会有差异。
要点四,快换模芯。 多工位治具笨重,换型成本高。建议采用 “统一底座 + 可换模芯组” 结构,换型只换模芯。
要点五,防错与安全。 多工位同时压合,必须配双手启动、光栅保护与防呆定位,避免漏装、装反、压手。
要点六,气路等长。 各通道从调压阀到治具的管路长度应尽量相等,减少流阻差异带来的响应时间差。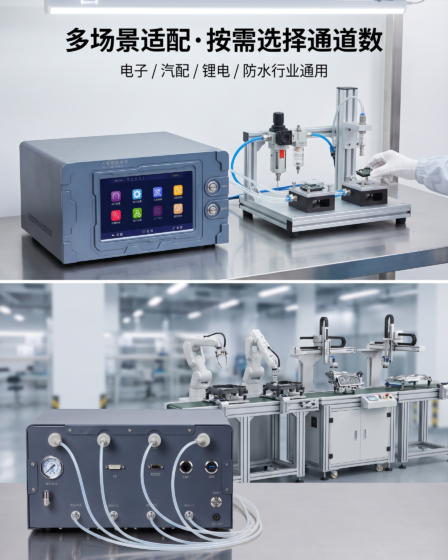
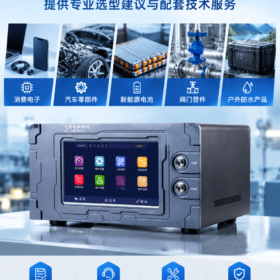
六、场景适配:四通道差压机的主场
表格
| 产品类别 | 典型件 | 推荐通道数 | 关注点 |
|---|---|---|---|
| 3C 小件 | 手机中框、TWS 耳机、手表壳体 | 4–8 通道 | 容积一致性、治具精度 |
| 连接器与线束 | 防水连接器、端子腔、线束接头 | 4–16 通道 | 过线密封、多腔隔离 |
| 汽车电子 | 传感器壳、摄像头模组、雷达模块 | 4–8 通道 | 重复定位、微漏判定 |
| 医疗器械 | 导管组件、注射器、密封耗材 | 2–8 通道 | 标准件管理、数据追溯 |
| 精密阀件 | 电磁阀、微型泵体、单向阀 | 2–4 通道 | 容积匹配、正负压混合 |
| 新能源小件 | 电池盖板、极柱密封件 | 2–8 通道 | 安全性、阈值严格 |
共同特征很清晰:单件容积小、测试时间长、产量大、要求高。 这三条同时成立时,多通道的投入回报最明显。
反过来说,以下场景多通道并不划算:
- 大件产品(油箱、电池包、大灯体):一件就占满工位,多通道无意义;
- 节拍宽松、产量低:单通道足够,多花的钱收不回来;
- 产品型号杂、每型产量小:治具成本与换型时间会吃掉收益;
- 各产品容积差异大:标准件难以统一,通道间一致性难保证。
七、一个常被忽略的坑:气源带不动
这是多通道现场最常见的翻车点。N 个通道同时充气,瞬时耗气量是单通道的 N 倍。
如果车间气源只有一台小空压机、或用细管分气,结果就是:第一个通道充得快,后面的充得慢,压力还没到位就进入稳压,读数全部失真。
解决方案有三条:
其一,加装储气罐。 用缓冲罐提供瞬时流量,压缩机按平均耗气量配置即可。
其二,充气时序错开。 让各通道错开 0.5–2 秒开始充气,把瞬时峰值摊平。好的机型支持这一功能。
其三,独立精密调压。 每个通道或每两个通道配一只精密减压阀,避免相互抢气。
选型时务必向供应商确认:“我这台机器 8 通道同时充气,需要多大流量与多大储气罐?” 答不出来的方案,落地大概率要返工。
八、选型八问
- 单件测试需要多少秒?目标节拍是多少? → 反推所需通道数;
- 产品容积多大、各型号差异大吗? → 决定标准件方案(独立 or 共享);
- 允许的最大泄漏量是多少? → 决定差压分辨率;
- 各通道是否需要测不同产品? → 决定是否要通道级配方;
- 单通道故障时必须继续生产吗? → 决定是否需要通道屏蔽;
- 车间气源流量与储气能力够不够? → 决定是否需要缓冲罐与时序错开;
- 治具是几工位、要不要快换? → 决定治具结构与换型时间;
- 数据要按通道上传吗? → 决定通讯与 I/O 配置。
之后做打样,重点验证三件事:通道一致性、通道间串扰、连续 8 小时的稳定性。
参考配置:以东莞锦智源仪器为例,其压差型机型支持单通道与多通道配置,量程覆盖 5–50 / 5–100 / 5–500 / 10–1000 kPa,分辨率 1 Pa、精度 0.2% F.S,配 7 寸触摸屏、RS232/485 与 RJ45、6 进 6 出 I/O;多工位治具可按产品图纸定制。具体通道数与气源要求,建议按实际工件打样确认。