 气密性检测仪器锦智源
气密性检测仪款式怎么选择
气密性检测仪款式怎么选择:先定方法,再定款式
选择气密性检测仪不是采购决策,而是测量决策加上硬件结果。正确顺序是:先明确工件几何与泄漏限值,再选出能在你的节拍内分辨该限值的测试方法,然后挑适配产线形态的款式,最后才比价格。
一上来就问 “有没有台式机”“精度最高的是哪款”,通常会买到两种结果:量程过大、在真实测试点反而损失分辨率;或能力不足、在产线速度下守不住重复性。实际上,走完七个问题就能得出结论,价格排在最后。
第一步:先定方法,再定机器
表格
| 方法 | 测量原理 | 最适配 | 现实局限 |
|---|---|---|---|
| 直压法 | 测工件内压降 | 大容积刚性单腔:壳体、铸件、管路 | 受温度漂移影响;大容积节拍慢;微漏受限 |
| 差压法 | 与基准腔比对差压 | 刚性件小泄漏、车间温度波动大 | 需匹配基准容积;调试工作量大 |
| 质量流量法 | 测维持压力所需补气流量 | 开放或柔性容积、快节拍 | 流量量程选择;超大腔体不适合 |
| 真空衰减法 | 测腔室内压力回升 | 软袋、托盘、密封包装 | 每种包装格式需专用腔室 |
| 示踪气体(氦检) | 检测示踪气体浓度 | 极严限值的气密件 | 气体成本、操作要求、设备投入高 |
20 ml 的连接器壳与 40 L 的电池包箱体都要测漏,但几乎不可能用同一原理、同一节拍完成。这是比较型号之前最该先搞清的一件事。
方法选择也不是一锤定音。能开放两三种模式的平台,可以用一台设备覆盖多品种产线,对代工厂和多机型线体往往是更划算的长期选择。
四种款式的真实用途
表格
| 款式 | 典型配置 | 适合 | 代价 |
|---|---|---|---|
| 台式一体机 | 单 / 双通道、内置 HMI、自成系统 | 实验室、来料检验、中低批量装配 | 节拍上限;人工上下料 |
| 模块化 / 机架式 | 控制器与通道分离、可扩展 | 多工位线、机柜集成、后续扩容 | 需面板与集成工程 |
| 便携 / 手持 | 电池或市电、现场可用 | 现场调试、管路验收、售后 | 分辨率较低;受环境影响 |
| 在线自动化 | 控制器 + 工装 + PLC 握手 + 剔除 | 大批量、节拍驱动产线 | 工程成本高;结果依赖工装 |
这四类会互相重叠:台式机可以塞进半自动单元,模块化控制器可以从一路扩到八路。真正的区别是测试属于手动、半自动还是全集成,以及你想让操作员承担多少节拍。
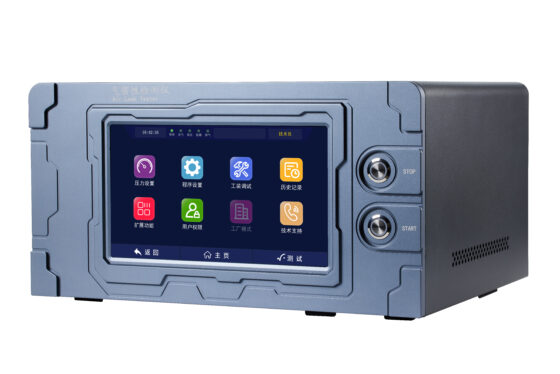
差压式双通道气密性检测仪
决定型号的七个问题
- 腔体容积多大? 容积决定灵敏度与节拍。小腔响应快,大腔需要更长窗口。看数据表之前先把容积写下来。
- 要证明的泄漏限值是多少? 从客户规范、适用标准或工程计算拿数字,不要从竞品文案拿。注意防护等级描述的是进尘进水能力,不等同于泄漏率,两者相关但不可互换。
- 工件是刚性、柔性还是开放? 刚性单腔走直压;柔性容积走流量法;开放结构根本形不成腔体,只能做功能或流量检测。
- 节拍要求多少? 充气、稳压、测试、排气都吃节拍。10 秒节拍上跑 30 秒测试,是任何仪器都解决不了的产能问题,只有多通道或多工位能缓解。
- 每小时多少件、多少机型? 多机型意味着配方管理的重要性不亚于硬件。扫码调配方能消除设错导致的误判。
- 设备放在哪里? 温差大的车间适合差压法或强补偿;洁净实验室适合台式;产线机柜适合模块化。
- 数据要接到哪? PLC 握手、MES 记录、审计追踪、校准日志都是软件问题,但它们反向约束硬件,因为并非所有控制器都开放同样的接口。
场景 — 款式匹配矩阵
表格
| 场景 | 推荐方法 | 推荐款式 | 原因 |
|---|---|---|---|
| 汽车壳体线、大批量 | 直压 + 多工位 | 模块化或在线自动化 | 节拍驱动;容积大但刚性 |
| 电池包下线检测 | 带温补的直压 | 在线自动化、多通道 | 大容积需长窗口;必须线体集成 |
| 消费电子防护等级 | 直压、短窗口 | 台式 + 密封工装 | 腔体小;多为半自动单元 |
| 医疗软袋与托盘 | 真空衰减 | 台式或模块化 | 包装格式决定腔室设计 |
| 阀门管件批量检验 | 直压 | 台式一体机 | 几何简单、量中等、允许人工上下料 |
| 现场管道验收 | 直压、便携 | 便携 / 手持 | 现场作业,机动性优先于分辨率 |
| 气密电子件、极严限值 | 氦检或差压 | 模块化 + 受控环境 | 限值低于直压分辨能力 |
| 代工厂、多品种 | 多模式平台 | 模块化、可扩展通道 | 一台设备多配方、可成长 |