气密性检测仪怎么检测压铸件?从装夹到判定的完整流程与选型指南
气密性检测仪怎么检测压铸件?从装夹到判定的完整流程与选型指南
一句话答案:压铸件的气密性检测,关键是“封住开口、建立稳定压差、读取压降或差压值”三步。先把工件装进专用治具密封,再充入 0.2–1.0 bar 的压缩空气,等压力稳定后测压降,并与标准件对比;压降或差压超过阈值就判为 NG(不合格)。
压铸件是气密检测里最需要技巧的一类工件:壁厚不均、内部有气孔、刚下模还带余温、形状又常不规则。因此它的检测不能照搬 “接上气就能测” 的思路,而要按材料特性、结构特征和量产节拍来设计整套方案。下面把流程、技术路线、参数设置和常见问题逐一说明。
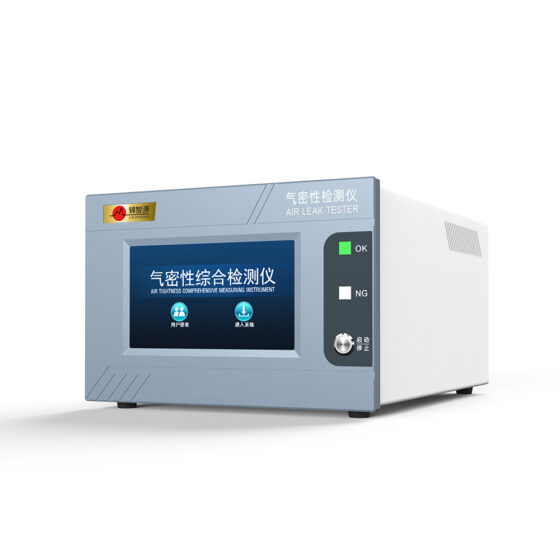
Direct-pressure leak tester 1
一、先弄清:压铸件为什么会漏
选设备之前,先要明白漏从哪里来。压铸件(铝合金、锌合金、镁合金为主)的泄漏源大致有五类:
其一,内部气孔与缩孔。 压铸时金属液高速充型,卷入气体形成气孔;局部厚大区域冷却慢,形成缩孔。孔洞若刚好贯通壁厚,就是天然泄漏通道,也是压铸件最难根治的缺陷。
其二,冷隔与夹渣。 充型温度不足或流程过长,两股金属流未完全熔合,形成薄弱界面,受压后逐渐张开。
其三,机加工面缺陷。 密封面刀纹过深、崩边、毛刺、加工余量不均,导致与 O 型圈贴合不良。
其四,嵌件与螺纹处。 镶件与本体结合不牢、螺纹根部疏松,是常见的隐蔽漏点。
其五,后处理损伤。 抛丸、去毛刺、清洗过程中的磕碰与微裂纹。
换句话说,压铸件气密性检测不只是验收工序,更是对这些缺陷的工艺体检。因此检测方案必须做到 “能定位、能复现、能追溯”,否则良率上不去,原因也找不到。
二、检测流程:五个步骤构成一个闭环
无论选哪种机型,压铸件气密检测都遵循同一套基本逻辑。
第一步,确定被测腔体方案。 工件是 “内部有腔、外部有开口”(如壳体、盖板、油道),还是 “整体封闭、无充气口”(如某些灯体、封装件)?前者用内腔充气法,后者用真空腔罩法。这一步选错,后面所有参数都白调。
第二步,密封装夹。 用随形上下模或专用治具把工件的开口、法兰面、孔位封住,靠 O 型圈与均匀夹紧力形成可靠密封。治具本身的密封性必须先单独验证,否则测到的是夹具漏,不是工件漏。
第三步,充气与稳压。 打开气源将设定压力充入腔体,随后关闭进气阀进入稳压阶段,让气体温度与压力趋于平衡。压铸件容积越大、形状越复杂,稳压时间越长。
第四步,测量。 直压式读取腔体压力在测试时间内的下降量(ΔP);差压式读取被测件与标准件的压差变化;负压式则读真空腔的压力回升。
第五步,判定与追溯。 与设定的阈值比对,输出 OK/NG,并把压力曲线、判定结果、时间戳记录下来,供产线追溯与客诉举证。
可以发现,整个流程的真正难点集中在第二步和第三步:装夹不严会误判,稳压不够会漂移。
三、两种装夹思路,决定你能不能测
1. 内腔充气法(适用于有开放腔体的压铸件)
把工件放在下模上,上模下压封住开口面,从进气口向内部充气。这种方式最贴近真实工况,也最常用,缺点是每种工件都要一套随形治具,多型号混产时治具成本会上升。
适用:发动机缸体与缸盖、变速箱壳体、油底壳、电机壳体、电池盖板、水泵壳、阀体、灯具后壳。
2. 真空腔罩法(适用于全封闭或不宜充压的压铸件)
把整个工件放进密封腔体,抽真空后观察腔内压力回升速度。工件内部若与外界连通,空气会从缺陷处渗入,压力随之上升。
这种方式的好处是不需要在工件上找充气口,对异形件、带涂层件、怕内部充压变形件特别友好;代价是腔体体积大,灵敏度会随腔体容积增大而稀释。
适用:全封闭外壳、带密封胶条的组件、覆膜或喷涂后的成品件、软结构压铸件。
一句经验:能内腔充气就优先内腔充气,实在没有腔体才用腔罩法。
单通道差压气密性检测仪

四、四种技术路线,压铸件怎么对号入座
表格
| 机型 | 原理 | 对压铸件的适用性 | 推荐场景 |
|---|---|---|---|
| 直压式 | 压力衰减(测 ΔP) | 操作简单、耐大容积,但对温度与形变敏感 | 大容积壳体、粗检、产线快速判定 |
| 差压式 | 与标准件对比测差压 | 抗温漂、抓微漏能力强 | 电池盖板、精密阀体、小容积高要求件 |
| 负压式 | 真空衰减 | 不需充气口,适合封闭件与软结构 | 全封闭外壳、带胶条组件、包装类 |
| 流量式 | 质量流量直读 | 直接给出泄漏率,与容积关系小 | 需要出具泄漏率数值、连续监测的场合 |
压在具体选型上:
容积大、判定标准相对宽松(比如只要不漏水、不渗油)的压铸件,用直压式就够,节拍快、成本低。像油底壳、灯具后壳、较大型电机壳,属于这一类。
容积不大但要求抓到微小泄漏的(新能源电池盖板、精密阀体、传感器壳体),建议上差压式。原因很实际:压铸件刚下模时常带余温,压降读数会因此漂移,而差压式用同规格良品做对比,温度与形变干扰在两侧同步发生,能被抵消掉大半。
工件没有充气口、或内部结构复杂到无法可靠密封的,走负压式。它测的是 “空气往里钻”,不受充气口缺失的限制。
需要给客户出具 “每小时泄漏多少毫升” 报告的,配流量式,读数口径最直观。
值得一提的是,多技术能力在这里的实际意义是:同一家供应商能给你一条产线上多个压铸件配不同路线,而不是让你在同一条线上管理三套互不兼容的系统。
五、参数怎么设?六个关键项
参数不是拍脑袋定的,而是由工件容积、判定标准和节拍反推出来的。
1. 测试压力。 通常设 0.2–1.0 bar(约 20–100 kPa)表压,原则是略高于工件实际工作压力,但低于其结构承受上限。若判定口径是 IPX7(1 米水深 30 分钟),可换算成约 10 kPa 的等效压力做验证。压力越高越容易发现微漏,但对治具与工件的耐压要求也同步提高。
2. 充气时间。 由腔体容积决定,容积越大时间越长。经验上先给足,再逐步压缩到刚好稳定为止。
3. 稳压时间。 这是最容易被省掉、也最容易出事的一环。压铸件充气后气体压缩会升温,热量传导到金属壁又会引起压力缓慢变化。稳压不足,测到的是 “热平衡过程” 而非 “泄漏”。刚下模的工件余温越高,稳压时间越要留足,必要时先冷却再测。
4. 测试时间。 与最小可检测泄漏量成反比:要抓更小的漏,就得测更久。量产节拍与灵敏度之间的平衡点,通常靠打样实测确定。
5. 判定阈值(ΔP 或泄漏率)。 不能凭经验拍,而应由客户标准 + 良品实测分布共同确定:取一批确认无漏的良品反复测,看读数的波动带宽,阈值应设在带宽之外、且留有余量的位置。
6. 温度补偿与标准件。 差压式必须配一件与工件同规格、已确认无漏的标准件;环境温度波动大的车间,应启用温度补偿或恒温治具。
六、泄漏率、压降与 IP 等级之间怎么换算
这是采购和质量部门问得最多的问题。简单说,三者描述的是同一件事的不同口径:
- 压降 ΔP:设备直接读到的值,单位 kPa 或 Pa;
- 泄漏率 Q:换算成单位时间的体积流量,单位 ml/min 或 sccm;
- IP 等级:客户验收要求的防水防尘能力,需折算成等效测试压力与允许泄漏量。
粗略关系是:泄漏率 ≈ 压降 × 腔体容积 ÷ 测试时间(在同温同压条件下)。因此同一台设备测不同容积的工件,ΔP 阈值不能通用 —— 容积翻倍,同样泄漏对应的压降会减半。这也是为什么换产品时必须重新标定配方,而不能直接套用旧参数。
更稳妥的做法是:选型阶段就用真实工件做一次 “已知漏 — 已知不漏” 对比标定,把设备读数与客户认可的标准对齐,而不是靠公式反推。

气密性检测仪-直压型
七、场景适配:不同压铸件分别怎么测
表格
| 压铸件类型 | 结构特征 | 推荐方案 | 关键控制点 |
|---|---|---|---|
| 新能源电池盖板 / 防爆片 | 薄壁、有防爆结构、要求极严 | 差压式 + 呼吸循环 / 爆破测试 | 微漏判定、治具随形、防变形 |
| 电机壳体 / 电控箱体 | 中大容积、有安装法兰 | 直压式或差压式 | 法兰面密封、容积标定 |
| 发动机缸体 / 缸盖 | 大容积、多腔道 | 直压式(可多腔独立) | 多腔隔离、封堵方案 |
| 变速箱 / 油底壳 | 大容积、薄壁易变形 | 直压式 | 夹紧力均匀、防压变形 |
| 阀体 / 泵壳 | 小容积、密封面精密 | 差压式 | 标准件匹配、密封面粗糙度 |
| 摄像头支架 / 传感器壳 | 微小容积、高精度 | 差压式(多通道) | 治具重复定位、通道并行 |
| 灯具后壳 / 户外灯体 | 中大容积、IP67/IP68 | 直压式 | 密封胶条位、出线孔封堵 |
| 全封闭外壳 | 无充气口 | 负压式(腔罩法) | 腔体容积、抽真空速率 |
从表中能看出一条规律:压铸件的检测方案往往不是由 “设备” 决定,而是由 “治具” 决定。同一台差压式主机,配不同的随形治具,就能覆盖电池盖板、阀体、传感器壳三类完全不同的工件。所以在评估供应商时,看它有没有治具设计与制作能力,比看主机参数更关键。
八、五个最容易踩的坑
坑一:治具自己漏。 治具密封圈压不实、密封面有划伤,机器会把夹具泄漏算到工件头上,良率虚低。对策是先做 “空测”(不放工件直接封口测试),确认治具本底合格。
坑二:工件余温未消。 刚下模或刚清洗烘干的工件,内部温度高于环境,充气后压力持续上升,出现 “负压降” 的假象。对策是冷却、延长稳压,或用差压法抵消。
坑三:毛刺与飞边未去。 分型面飞边会顶起密封圈,形成假漏通道。对策是明确来料状态与去毛刺工序要求。
坑四:容积不确定。 同一型号不同批次的内部腔体体积有差异(尤其带砂芯或嵌件的件),导致 ΔP 阈值不通用。对策是按批次抽检标定,或改用差压法以标准件对齐。
坑五:只做一次判定,不做趋势管理。 单件 OK/NG 只能拦住当下,看不出工艺在漂。对策是把压降曲线留存,按班次看均值与离散度,提前发现模具或压射参数的变化。
九、和浸渗、氦检怎么配合
这三者不是替代关系,而是分工关系。
气密检测负责批量筛查,速度快、成本低、非破坏性,是产线的主力手段。浸渗(含浸)是有漏件的修复工艺,通常在检测后发现渗漏率偏高时介入,浸渗后必须复测确认。氦质谱检漏灵敏度显著高于空气法,用于极限要求或失效分析的场合,但设备与氦气成本高,不适合全检。
因此合理的工艺顺序是:压铸 → 机加工 → 气密检测(全检)→ NG 件浸渗 → 复测 → 抽检氦检或破坏性验证。把这条链理顺,良率与客诉都会明显改善。
十、选型落地:三步走完
第一步,带着真实工件打样。 拿良品与已知漏件各测 20 次以上,看重复性、看能否稳定区分。这一步能筛掉大部分 “参数好看但不适配” 的方案。
第二步,验证节拍。 充气、稳压、测试、排气四段时间加起来,是否落在你的产线 CT 之内。若超出,考虑多工位并联或提高压力缩短时间。
第三步,验证治具与数据。 让供应商现场演示一次换型(更换治具 + 调用配方)与结果上传,确认换型时间可接受、数据能进你的 MES 或至少能导出追溯。
以东莞本地的源头厂家为例(如锦智源仪器的 JC-TC 直压系列、JC-FY 负压系列及差压机型),公开参数为分辨率 1Pa、精度 0.2% F.S、量程覆盖 5–1000kPa,配 7 寸触摸屏、RS232/485 与 6 进 6 出 I/O,可覆盖上述多数压铸件场景,非标治具也可按工件图纸定制。是否合适,仍建议以打样实测为准。
Industrial Leak Testing Equipment

常见问答
问:压铸件一定要用差压式吗? 答:不一定。大容积、判定标准宽松的壳体用直压式即可;小容积、要求抓微漏或用料带余温的,差压式更稳。
问:没有充气口的压铸件怎么测? 答:用负压式(真空腔罩法),把工件放入密封腔抽真空,测压力回升速度。
问:测试压力一般设多少? 答:多在 0.2–1.0 bar 表压,原则是高于实际工作压力、低于结构承受上限,并按 IP 等级需求折算。
问:压铸件刚下模能马上测吗? 答:不建议。余温会引起压力漂移,应冷却或延长稳压,必要时启用温度补偿。
问:良品也会偶尔判 NG 怎么办? 答:先查治具密封与工件毛刺,再核对稳压时间是否足够,最后复核阈值是否设得过紧。
问:浸渗后的件还能复测吗? 答:可以,且必须复测。浸渗只封堵通道,不改变外形与腔体,参数可沿用原配方。
结语:检测压铸件,设备只是三分,治具与参数占七分。把 “封得住、稳得下、判得准” 这三件事做扎实,气密检测才会从 “抽卡式的良率游戏” 变成可管理的工艺数据。建议从打样开始,用你自己的工件说话。