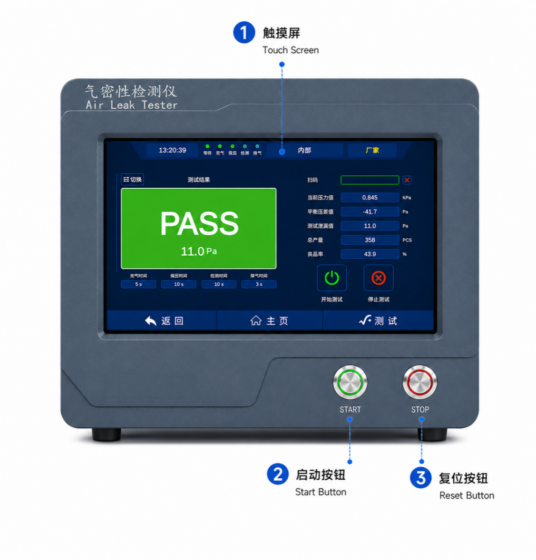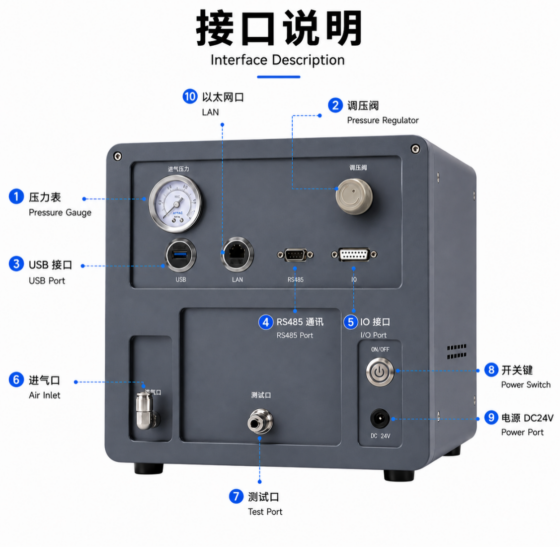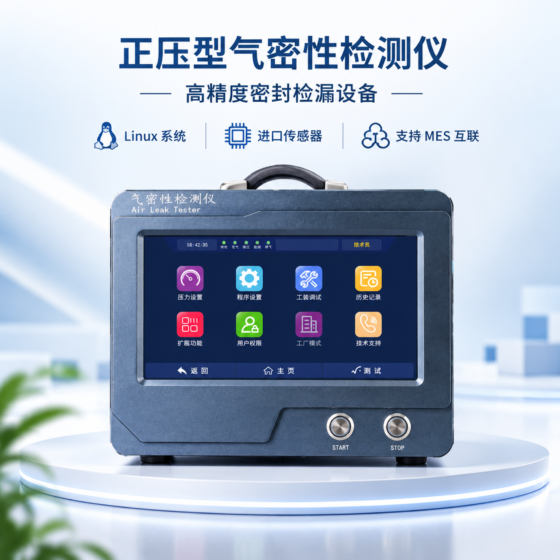
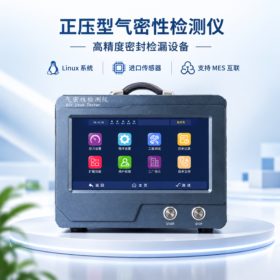
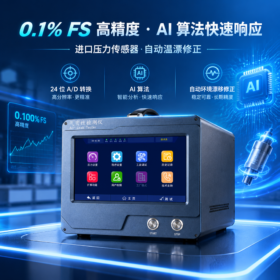
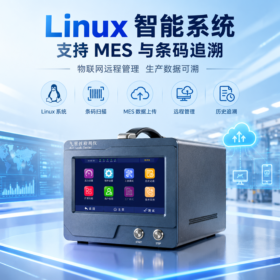
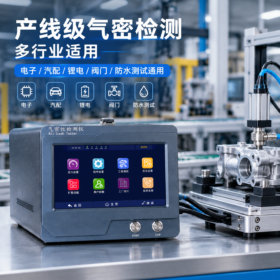
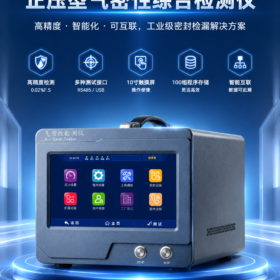
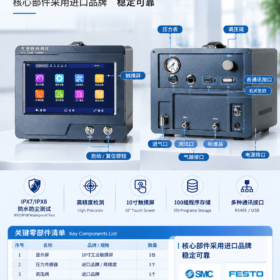
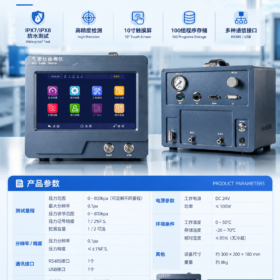
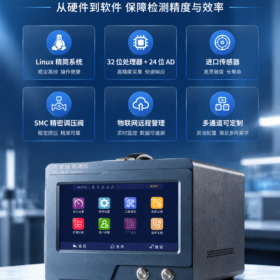
正压型气密性检测仪是一种基于压力变化原理的高精度工业泄漏检测设备,主要用于检测产品、零部件及密封组件是否存在泄漏问题。设备通过向被测工件内部充入设定压力的压缩空气,并在稳定、检测等阶段监测内部压力变化,从而判断产品是否符合预设的气密性标准。
随着汽车制造、电子电器、医疗器械、智能家居、新能源及精密零部件行业对产品密封质量的要求不断提高,传统人工检测和简单水检方式已经难以满足现代化生产线对检测效率、重复精度及质量追溯的要求。
因此,直压型气密性检测仪凭借检测速度快、操作简单、自动化程度高、检测结果直观以及适用范围广等优势,逐渐成为工业生产过程中重要的气密性检测设备。
对于需要进行产品密封性能验证、微小泄漏检测、批量质量筛选以及自动化在线检测的制造企业而言,选择合适的直压型气密性检测仪,不仅能够提高产品检测效率,还能有效降低不良品流出风险,提升生产质量管理水平。
一、什么是正压型气密性检测仪?
正压型气密性检测仪,又称直压式气密性测试仪、直接压力检测仪,是一种采用直接加压方式进行密封性能检测的工业检测仪器。
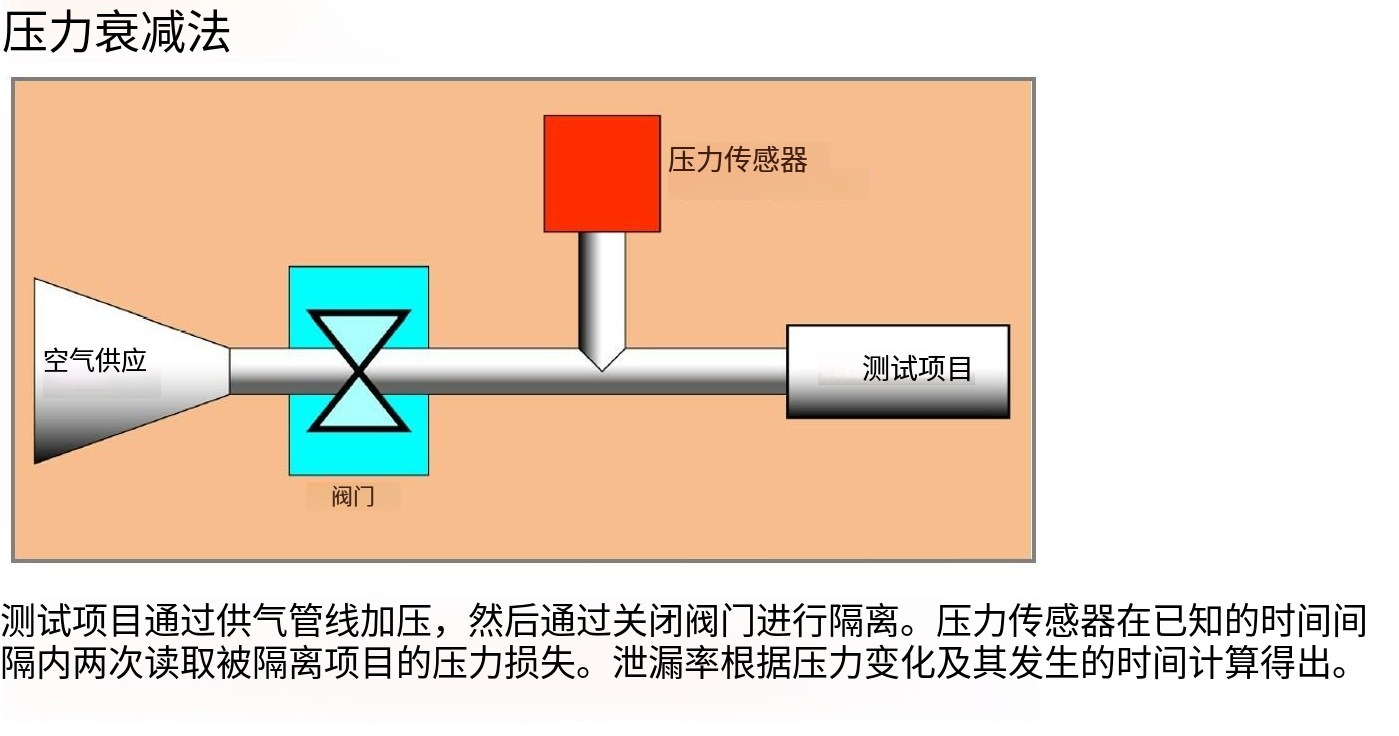
其基本工作原理是:将被测产品与检测设备连接,通过气路系统向产品内部直接充入一定压力的空气或其他适用测试气体,然后关闭充气阀门,使被测产品进入相对封闭的检测状态。设备通过高精度压力传感器实时采集压力数据,并根据检测周期内的压力变化量判断产品是否存在泄漏。
简单来说,直压型气密性检测仪主要通过监测被测产品内部的压力变化,判断产品的密封性能是否达到技术要求。
与传统人工检漏方式相比,该设备能够实现自动充气、自动稳压、自动检测、自动判定及数据记录,特别适合对检测一致性、生产节拍和质量控制要求较高的工业应用场景。
正压型气密性检测仪的核心特点
-
直接加压检测: 直接向被测工件内部充入测试气体,检测流程清晰,适用于多种具有密闭腔体的产品。
-
高精度压力监测: 采用高精度压力传感器,实时监测检测过程中的压力变化。
-
自动化检测: 支持自动充气、平衡、检测、排气及结果判定。
-
检测结果直观: 通过压力变化、压降值或泄漏判定结果识别产品密封状态。
-
适配多种产品: 可根据工件容积、测试压力及泄漏标准配置相应检测方案。
-
支持生产线集成: 可与PLC、机械手、自动化工装及MES系统进行配套集成,具体取决于设备配置。
二、正压型气密性检测仪的工作原理
正压型气密性检测仪通常采用压力衰减法(Pressure Decay Method)进行气密性检测。
该方法的核心是通过检测被测工件在规定时间内的压力变化,判断其是否存在超出允许范围的泄漏。
1. 工件连接
首先,将被测产品安装在专用检测工装上,通过密封接头、气管及连接组件与直压型气密性检测仪连接。
检测工装需要保证连接位置可靠密封,避免因夹具本身泄漏影响最终检测结果。
2. 直接充气加压
启动检测程序后,设备通过气动控制系统向被测产品内部充入压缩空气,使产品内部压力达到预设测试压力。
充气压力需要根据产品设计要求、承压能力及检测规范合理设置。
3. 稳压平衡
充气完成后,设备进入压力稳定阶段。
由于气体充入后可能出现温度变化、气体状态变化以及工件结构微小变形,因此需要预留一定的稳定时间,以减少这些因素对检测结果的干扰。
4. 压力检测
当压力达到稳定条件后,设备进入正式检测阶段。
高精度压力传感器持续采集被测产品内部的压力数据,并记录设定检测时间内的压力变化量。
5. 自动判定
设备将实际压力变化值与预设的泄漏判定阈值进行比较。
-
如果压力变化在允许范围内,判定产品合格(PASS)。
-
如果压力变化超过设定范围,判定产品不合格(FAIL)。
6. 自动排气与结果输出
检测完成后,设备按照检测程序执行排气或压力释放,并输出检测结果。
根据设备配置,还可以实现声光报警、数据存储、检测记录导出以及自动化生产线信号交互。
需要注意: 直压式压力衰减检测主要测量压力变化,并不直接等同于体积泄漏量。若需要获得更明确的泄漏率数值,需要结合工件容积、压力、温度、测试时间及相关换算模型进行标定,或者选择差压式、流量式等其他检测技术。
Industrial Leak Testing Equipment
三、正压型气密性检测仪的核心技术能力
对于工业制造企业而言,选择气密性检测设备不能只关注仪器是否能够检测压力变化,还需要综合考虑检测精度、压力范围、响应速度、系统稳定性、数据管理能力以及自动化适配能力。
一套成熟的直压型气密性检测系统,应当根据产品结构、测试要求和生产工艺进行综合设计。
1. 高精度压力传感技术
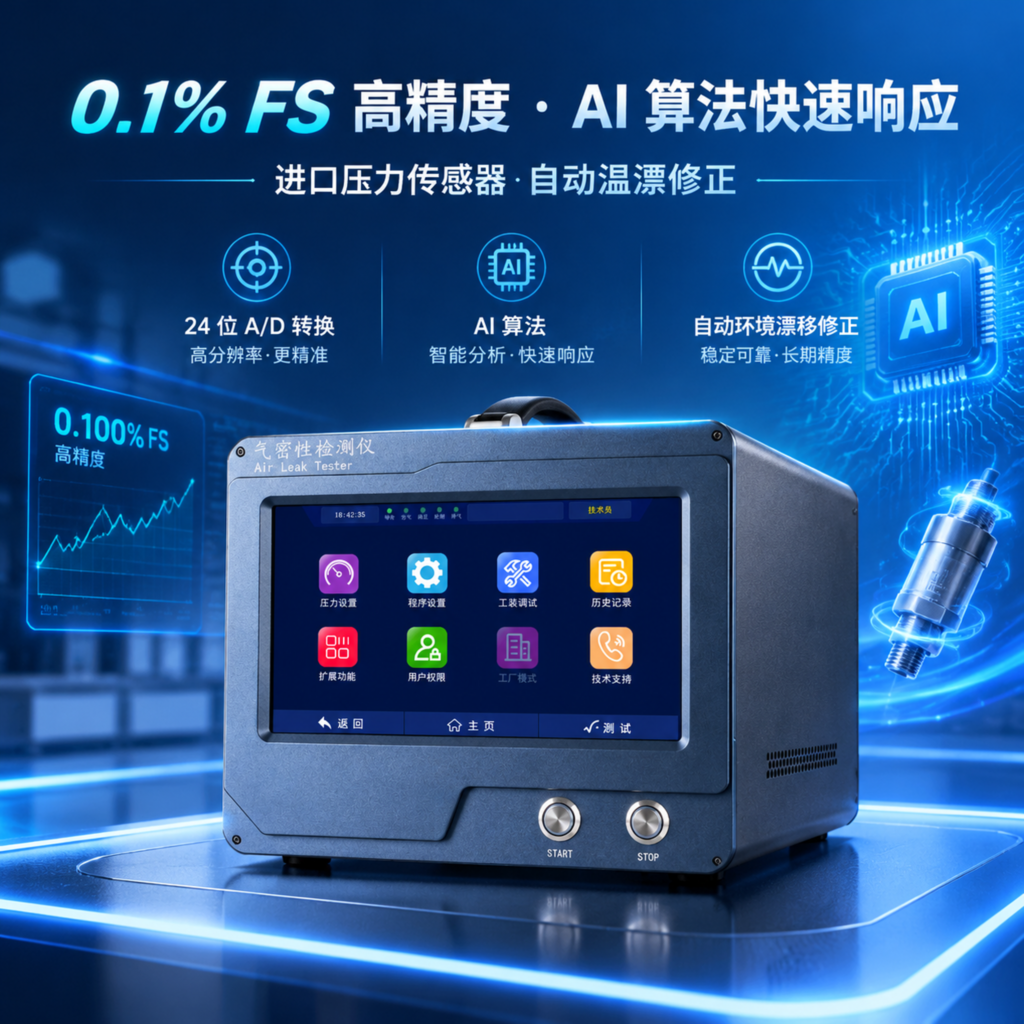
压力传感器是直压型气密性检测仪的核心部件之一,直接影响检测数据的准确性和重复性。
设备通过高灵敏度压力传感器采集被测产品内部的压力变化,并将压力信号转换为数字数据,供控制系统进行分析和判断。
其主要技术价值包括:
-
实时采集测试压力数据。
-
监测检测过程中的微小压力变化。
-
提高产品泄漏判断的一致性。
-
支持不同压力等级的检测需求。
-
为产品质量分析提供数据依据。
在实际选型过程中,需要根据测试压力范围、允许压力误差和目标泄漏量选择适合的传感器量程及分辨率,避免量程过大导致有效检测分辨率不足。
2. 多阶段压力控制技术
正压型气密性检测仪可以根据产品检测要求设置不同的测试阶段,实现更加规范的检测流程。
| 检测阶段 | 主要功能 | 技术目的 |
|---|---|---|
| 充气阶段 | 向工件内部充入空气 | 达到目标测试压力 |
| 平衡阶段 | 等待压力及温度趋于稳定 | 降低瞬态干扰 |
| 检测阶段 | 采集压力变化数据 | 判断是否存在泄漏 |
| 排气阶段 | 释放工件内部压力 | 完成检测循环 |
| 结果输出 | 显示PASS/FAIL | 实现质量判定 |
通过合理设置各阶段时间和压力参数,可以提高检测过程的稳定性,并适应不同容积、结构和密封要求的产品。
3. 智能化检测算法
在实际工业检测中,压力变化不仅可能由泄漏引起,还可能受到温度变化、材料弹性变形、气路容积及环境因素影响。
因此,正压型气密性检测仪需要结合检测条件优化检测算法。
常见的技术优化方向包括:
-
压力稳定性监测。
-
检测时间自动控制。
-
压力变化趋势分析。
-
上下限阈值判断。
-
多阶段检测参数配置。
-
异常检测及报警处理。
-
检测数据统计与分析。
通过优化检测逻辑,可以减少非泄漏因素造成的误判,提高批量检测的一致性。
4. 多通道与自动化控制能力
针对需要同时检测多个工件或具有复杂检测工序的生产企业,可以根据实际需求配置多通道检测系统。
不同通道可以根据产品结构和工艺要求进行独立控制,也可以配合自动化工装实现多工位检测。
典型功能包括:
-
多工位检测控制。
-
PLC自动化通信。
-
气动阀组控制。
-
自动上下料配合。
-
产品型号识别。
-
检测结果自动分拣。
-
生产线状态反馈。
需要说明的是,多通道独立检测、自动分拣和通信接口属于可选配置,并非所有基础型直压检测仪均具备。