 Airtightness Testing Instruments Jinzhi Yuan
工业级空气泄漏测试仪的核心技术与功能配置
工业级空气泄漏测试仪的核心技术与功能配置:高精度检测与多行业应用解决方案
在现代工业制造过程中,产品密封性能直接关系到产品质量、使用安全、运行可靠性及使用寿命。尤其是在汽车零部件、新能源电池、电子电器、医疗器械、家电制冷、气动元件及精密机械制造等行业,微小的气体泄漏都可能导致产品性能下降、功能失效,甚至产生安全隐患。
因此,越来越多的制造企业开始采用工业级空气泄漏测试仪,对产品进行标准化、自动化和高精度的密封性能检测。
那么,工业级空气泄漏测试仪究竟采用哪些核心技术?设备需要具备哪些关键功能?不同产品应该如何选择直压式、差压式、流量式或负压式空气泄漏检测设备?
本文将从检测原理、核心技术、硬件配置、软件功能、自动化集成及行业应用等多个方面进行详细介绍,帮助企业了解工业级空气泄漏测试仪的技术特点,并为设备采购和生产线升级提供参考。
锦智源围绕工业产品气密性检测需求,提供多种检测技术及应用方案,可根据被测工件结构、测试压力、允许泄漏量和生产节拍,匹配适合的空气泄漏测试设备,帮助制造企业建立更加可靠的产品质量检测体系。
一、什么是工业级空气泄漏测试仪?
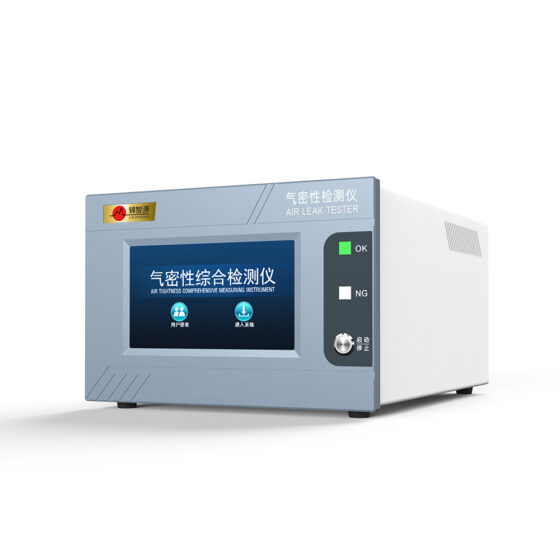
Direct-pressure leak tester 1
工业级空气泄漏测试仪(Industrial Air Leak Tester),也称为空气泄漏检测仪、气密性测试仪或工业气密性检漏仪,是一种通过压缩空气或其他指定气体作为检测介质,判断被测产品是否存在泄漏,以及评估产品密封性能的精密检测设备。
其基本工作原理是:通过向被测工件内部或指定检测区域充入一定压力的气体,在规定的测试条件下监测压力、压差或气体流量的变化,再根据设定的泄漏标准判断产品是否合格。
与传统的水检法、人工浸水检测及简单压力观察方式相比,现代工业级空气泄漏测试仪能够实现更加标准化的检测流程,并根据设备配置实现自动充气、压力平衡、泄漏测量、结果判定及数据输出。
工业级空气泄漏测试仪主要解决哪些问题?
-
检测产品是否存在微小气体泄漏。
-
判断产品密封结构是否符合设计要求。
-
识别焊接、装配、密封圈及材料缺陷。
-
检测产品壳体、管路及连接位置的密封性能。
-
减少人工检测带来的操作差异。
-
提高批量生产过程中的检测一致性。
-
为产品质量管理提供检测数据支持。
对于需要严格控制泄漏量的工业产品而言,空气泄漏测试仪不仅是一种检测工具,也是生产质量控制体系中的重要设备。
二、工业级空气泄漏测试仪的核心检测技术
不同产品具有不同的结构、内部容积、测试压力和允许泄漏量,因此,工业级空气泄漏测试仪需要采用与实际检测要求相匹配的技术原理。
目前,常见的空气泄漏检测技术主要包括直压法、差压法、流量法和负压法。
1. 直压式空气泄漏检测技术
直压法(Direct Pressure Decay Testing)是一种应用广泛的空气泄漏检测方式。
其基本原理是向被测工件内部充入设定压力的压缩空气,经过一定时间的压力稳定过程后,关闭充气通道,并在规定的检测时间内监测工件内部压力变化。
如果产品存在泄漏,内部压力通常会随时间发生变化。设备通过压力传感器采集压力数据,并根据设定的压力变化范围判断产品是否合格。
直压式空气泄漏测试仪的主要特点:
-
检测原理直观,测试流程相对简单。
-
适合多种常规产品的密封性能检测。
-
可根据产品容积和测试压力调整检测参数。
-
适用于汽车零部件、塑料外壳、管路及密封容器。
-
设备配置相对灵活,便于集成到生产工位。
典型应用场景:
汽车水泵、发动机壳体、塑料密封件、电子产品外壳、气动元件及各类工业密封结构件。
需要注意的是,直压法的检测结果可能受到工件温度变化、容积、材料弹性变形及环境条件影响,因此需要合理设计充气、平衡和检测时间。
2. 差压式空气泄漏检测技术
差压法(Differential Pressure Leak Testing)是一种通过比较测试工件与参考腔体之间压力变化,判断产品是否存在泄漏的检测方法。
在检测过程中,设备分别对被测工件和参考腔体进行充气。当两个腔体达到设定压力并完成稳定过程后,系统通过差压传感器监测两者之间的压力差变化。
当被测工件出现泄漏时,其内部压力会发生变化,从而使测试腔体与参考腔体之间产生压力差。设备根据差压变化及设定判定标准,计算相应的泄漏指标。
差压式空气泄漏测试仪的主要优势:
-
采用参考腔体进行压力变化比较。
-
有助于识别较小的压力变化。
-
适用于对检测重复性要求较高的生产场景。
-
可用于多种复杂结构产品的气密性检测。
-
适合精密制造及自动化质量检测工位。
典型应用场景:
汽车发动机零部件、精密铝铸件、电子控制器外壳、新能源电池壳体、阀体及高密封要求的工业组件。
差压检测的实际效果与参考腔体设计、工装密封、传感器性能及测试工艺密切相关。对于不同容积和泄漏量要求的产品,需要进行针对性评估。
3. 流量式空气泄漏检测技术
流量法(Air Flow Leak Testing)通过测量检测过程中补充气体的流量,判断被测产品是否存在泄漏。
其基本原理是:向被测工件提供规定压力的气体,在保持相应测试条件的情况下,测量维持压力所需要补充的气体流量。
如果产品存在泄漏,检测系统需要持续补充一定量的气体,以维持规定的压力条件。设备通过流量传感器或流量计测量气体流量,并根据设定的允许泄漏标准进行判断。
流量式空气泄漏测试仪的主要特点:
-
可以直接测量规定条件下的气体流量。
-
适用于需要关注泄漏流量的产品。
-
可根据测试压力和流量范围配置检测系统。
-
适合特定结构及特定工艺要求的检测场景。
-
便于与部分自动化检测系统结合。
典型应用场景:
气动阀门、工业管路、气体连接器、流体控制元件、密封组件及需要进行规定压力下流量评估的产品。
需要注意,流量检测结果与测试压力、气体温度、气体状态及测量系统配置有关,不能脱离测试条件直接比较不同设备的流量数值。
4. 负压式空气泄漏检测技术
负压法(Vacuum Leak Testing)是通过建立负压环境,监测被测工件在负压条件下的压力变化,从而判断产品是否存在泄漏。
在检测过程中,系统通过真空发生装置或真空泵将被测区域抽至设定压力,随后进入稳定和检测阶段。设备持续监测真空压力变化,并根据压力变化情况进行泄漏判断。
负压式空气泄漏测试仪的主要特点:
-
适合具有负压检测要求的产品。
-
可以针对特殊结构设计专用检测方案。
-
可与真空系统及自动化工装配合使用。
-
适用于部分容器、管路及密封结构的泄漏检测。
典型应用场景:
真空容器、部分电子元器件、密封腔体、特殊管路及需要负压检测的工业产品。
负压检测并不适用于所有产品,需要根据工件的结构强度、允许压差及实际检测标准确定。
四种空气泄漏检测技术如何选择?
| 检测技术 | 核心检测原理 | 主要应用方向 |
|---|---|---|
| 直压法 | 测量工件内部压力变化 | 常规密封产品、管路、壳体 |
| 差压法 | 测量测试腔与参考腔压力差 | 精密零部件、高要求密封检测 |
| 流量法 | 测量规定条件下的补充气体流量 | 阀门、连接器、流体元件 |
| 负压法 | 测量负压条件下的压力变化 | 真空腔体、特殊密封产品 |
选择空气泄漏测试技术时,应综合考虑产品容积、测试压力、允许泄漏量、检测节拍和产品材料特性,而不是简单地认为某一种检测方式适用于所有产品。
三、工业级空气泄漏测试仪的核心硬件配置
一台可靠的工业级空气泄漏测试仪,不仅需要合理的检测原理,还需要具备匹配的硬件系统。
硬件配置直接影响设备的检测稳定性、测量能力、使用寿命以及后续维护成本。
1. 高精度压力传感器
压力传感器是空气泄漏测试仪的重要组成部分,主要用于实时采集检测过程中的压力变化。
在直压式空气泄漏检测设备中,压力传感器负责测量工件内部压力;在差压式检测设备中,差压传感器用于监测测试工件与参考腔体之间的压力差。
选择压力传感器时,需要重点关注:
-
传感器量程是否匹配测试压力。
-
测量精度及分辨率是否满足检测要求。
-
零点稳定性和长期漂移情况。
-
响应速度及重复性。
-
实际工作环境和温度适应性。
需要注意,传感器分辨率、测量精度与整机最终泄漏检测能力并不是同一个概念。设备的实际检测能力还取决于气路、工装、环境及检测算法等多个因素。
2. 高稳定性气动控制系统
气动控制系统主要负责控制气体进入、排出及检测过程中的气路切换。
常见配置包括:
-
精密调压阀。
-
电磁控制阀。
-
气动阀组。
-
过滤器及气源处理组件。
-
压力调节组件。
-
气路连接管件。
-
快速接头及密封连接结构。
稳定的气源和合理的气路设计能够减少外部因素对检测过程的干扰。
例如,如果压缩空气中含有过多水分、油污或颗粒物,可能影响气动元件及传感器的长期使用。因此,工业级空气泄漏测试仪应结合现场气源条件,配置合适的过滤及气源处理系统。
3. 高密封性检测工装
检测工装是连接设备与被测产品的重要部分。
即使检测仪器本身具有良好的测量性能,如果工装密封不可靠,也可能造成额外泄漏,导致检测结果出现偏差。
因此,检测工装设计需要重点关注:
-
工件定位是否准确。
-
密封接口是否合理。
-
密封材料是否适合被测产品。
-
工装结构是否便于快速装卸。
-
是否能够承受规定测试压力。
-
是否适合长期重复使用。
对于汽车零部件、新能源电池壳体及异形结构产品,可以根据实际产品结构设计专用检测工装,提高装夹效率和检测一致性。
4. 工业级控制系统
现代空气泄漏测试仪通常需要配置相应的控制系统,用于管理检测流程、控制气路动作及处理检测数据。
根据设备型号和自动化需求,可采用PLC、嵌入式控制系统或工业计算平台。
控制系统主要负责:
-
管理测试流程。
-
控制充气和平衡时间。
-
监测检测压力变化。
-
执行泄漏量计算。
-
进行合格与不合格判定。
-
管理检测参数。
-
输出设备状态及检测结果。
合理的控制系统设计能够提高设备操作便利性,同时为后续自动化升级提供基础。
5. 工业触摸屏与人机交互系统
工业触摸屏是操作人员与设备之间的重要交互界面。
通过人机交互系统,操作人员可以根据不同产品建立相应的检测程序,并对检测过程进行监控。
常见功能包括:
-
测试参数设置。
-
检测压力显示。
-
检测时间设置。
-
泄漏结果显示。
-
产品配方管理。
-
检测结果统计。
-
报警信息提示。
-
设备运行状态监控。
对于需要检测多种产品的生产企业,配方管理功能能够减少重复参数设置,提高产品切换效率。
6. 工业通信与数据接口
随着智能制造及数字化工厂建设不断发展,空气泄漏测试仪的数据管理能力也越来越受到关注。
根据具体系统配置,可支持与PLC、工业电脑及上位机进行数据交互。
常见通信及接口方案包括:
-
RS232串口通信。
-
RS485通信。
-
Ethernet以太网通信。
-
Modbus RTU或Modbus TCP。
-
数字I/O信号。
-
PLC控制接口。
实际支持的通信协议及接口需要根据具体设备型号确认。
通过数据通信功能,企业可以将检测结果传输至生产管理系统,实现产品检测数据记录、质量分析及生产过程追溯。